

1. Krav til portposition
1. Udseendekrav (portmærker, svejselinjer)
2. Produktfunktionskrav
3. Krav til formbehandling
4. Produkt skævvridning
5. Er lågen nem at fjerne
2. Indvirkning på produktion og funktion
1. Flowlængde bestemmer indsprøjtningstryk, klemkraft, og om produktet er fyldt eller ej. Forkortelse af flowlængden kan reducere indsprøjtningstrykket og spændekraften.
2. Portpositionen vil påvirke holdetrykket, størrelsen af holdetrykket, og om holdetrykket er afbalanceret. Hold porten væk fra produktets fremtidige spændingsposition (såsom lejet) for at undgå resterende belastning. Portpositionen skal tage højde for udstødning for at undgå vindakkumulering. Placer ikke porten ved den svagere eller indlejrede del af produktet for at undgå afvigelse (CoreShaft).
3. Tips til valg af portposition
1. Placer lågen på den tykkeste del af produktet. Hældning fra den tykkeste del kan give bedre fylde- og holdeeffekter. Hvis holdetrykket er utilstrækkeligt, vil det tyndere område størkne hurtigere end det tykkere område. Undgå at placere porten ved den pludselige tykkelsesændring for at undgå hysterese eller korte skud.
2. Hæld om muligt fra midten af produktet. Placering af porten i midten af produktet kan give samme flowlængde. Størrelsen af flowlængden vil påvirke det nødvendige indsprøjtningstryk. Den centrale hældning gør holdetrykket ensartet i alle retninger, hvilket kan undgå ujævnt volumenkrympning.
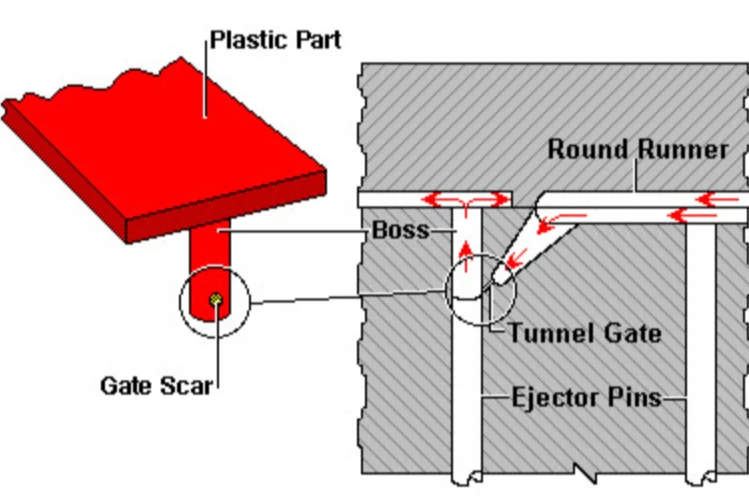
3. Port: Porten er en kort rille med et lille- tværsnitsareal, som bruges til at forbinde løberen og formhulrummet. Tværsnitsarealet skal være lille for at opnå følgende effekter:
1) Porten vil være kold kort efter, at formhulrummet er fyldt
2) Afvandingslågen er enkel
3) Kun få spor er tilbage efter at afvandingslågen er færdig
4) Det er lettere at kontrollere fyldningen af flere formhulrum
5) Reducer fænomenet med overdreven fyldning
Der er ingen hård og hurtig regel for design af porte, som for det meste er baseret på erfaring, men der er to grundlæggende elementer, der skal kompromitteres:
1. Jo større tværsnitsarealet af porten er, jo bedre, og jo kortere længden af kanalen er, jo bedre for at reducere tryktabet, når plastikken passerer igennem.
2. Porten skal være smal, så den er let at køle og forhindrer for meget plast i at flyde tilbage. Derfor er porten i midten af løberen, og dens tværsnit skal være så cirkulært som muligt. Åbning og lukning af porten bestemmes dog normalt af modulets åbning og lukning.
3. Portstørrelse:
Portens størrelse kan bestemmes af tværsnitsarealet- og portlængden. Følgende faktorer kan bestemme den optimale portstørrelse:
1) Limstrømningsegenskaber
2) Skimmelsvampens tykkelse
3) Mængden af lim sprøjtet ind i formhulrummet
4) Smeltetemperatur
5) Skimmeltemperatur
Ved bestemmelse af portpositionen skal følgende principper overholdes:
1. Den lim, der sprøjtes ind i hver del af formhulrummet, skal være så jævn som muligt.
2. Den lim, der sprøjtes ind i formen, skal opretholde en ensartet og stabil flowfront på alle stadier af injektionsprocessen.
3. Mulige svejsemærker, bobler, hulrum, hulrum, utilstrækkelig indsprøjtning og sprøjtning bør overvejes.
4. Afvandingsoperationen skal være så let som muligt, helst automatisk drift.
5. Portpositionen bør koordineres med alle aspekter.
4. Portbalance
Hvis et afbalanceret løbesystem ikke kan opnås, kan følgende gate balance metode bruges til at nå målet om ensartet sprøjtestøbning. Denne metode er velegnet til forme med et stort antal formhulrum. Der er to måder at afbalancere porten på: ændring af længden af gatekanalen og ændring af tværsnitsarealet af gate-. I et andet tilfælde, når formhulrummet har forskellige projicerede områder, skal porten også afbalanceres. På dette tidspunkt, for at bestemme størrelsen af porten, skal du først bestemme størrelsen af en af portene, finde ud af dens forhold til volumen af dens tilsvarende formhulrum og anvende dette forhold til sammenligningen mellem porten og hvert tilsvarende formhulrum, og derefter kan du successivt finde størrelsen af hver port. Efter den faktiske prøveindsprøjtning kan portafbalanceringen afsluttes.
5. Placering af låge i løber
Når plastik flyder ind i løberen, køler plastikken først ned (afkøles) og størkner, når den nærmer sig formoverfladen. Når plastikken flyder fremad, flyder den kun gennem det størknede plastlag. Fordi plast er et materiale med lav varmeoverførsel, danner den faste plast et isolerende lag og et tilbageholdelseslag, der stadig kan flyde. Derfor bør porten ideelt set sættes i krydsløbslaget for at opnå den bedste plastiske floweffekt. Denne situation er mest almindelig i cirkulære og sekskantede krydsløbere. Dog kan trapezformede krydsløbere ikke opnå denne effekt, fordi lågen ikke kan sættes i midten af løberen.
6. Direkte Port eller Sprue Port
Løberen leverer direkte plast til det færdige produkt. Løberen klæber til det færdige produkt. I en støbeform med to-plader er indløbsåbningen normalt én ud af én, men i designet af en støbeform med tre-plader eller varmløber kan flere låger sættes i én.
Ulemper: Spruemærket dannet på overfladen af det færdige produkt vil påvirke udseendet af det færdige produkt. Størrelsen på indløbsmærket afhænger af dysens hul med fin diameter.
7. Dysens afformningsvinkel, dysens længde
Derfor kan det store indløbsmærke reduceres, så længe forsinkelsen af ovenstående dyse reduceres. Dysens diameter påvirkes dog af ovndysens diameter, og indløbet skal være let at afforme, så afformningsvinklen må ikke være mindre end 3 grader. Derfor kan kun dysens længde forkortes, og dysen kan forlænges.
Portvalg: Porten er forbindelsesdelen mellem løberen og hulrummet, og det er også den sidste del af sprøjtestøbefødesystemet. Dens grundlæggende funktioner er:
1) Lad den smeltede plastik fra løberen komme ind i hulrummet med den hurtigste hastighed.
2) Efter at hulrummet er fyldt, kan lågen hurtigt afkøles og lukkes for at forhindre, at plasten, der ikke er kølet ned fra hulrummet, løber tilbage.
8. Resumé
Portens design er relateret til størrelsen, formen, formstrukturen, indsprøjtningsprocesforhold og plastdelens ydeevne. I henhold til ovenstående to grundlæggende funktioner skal portsektionen dog være lille, og længden skal være kort, fordi kun på denne måde kan kravene om at øge flowhastigheden, hurtig afkøling og lukning, let adskillelse af plastdele og minimum portmærker opfyldes.


